
A tabela de rosca para torno mecânico cruza o passo da rosca (em mm, fios por polegada, módulo ou DP) com a posição das alavancas da caixa Norton e com as engrenagens de troca da grade. Logo abaixo estão as tabelas de passo da métrica grossa e fina, da Whitworth e da UNC/UNF, com a broca de cada rosca e a conversão de polegada para mm.
Para usar a plaqueta do seu torno, escolha a família da rosca, porque ela define a grade, ache o passo na coluna e copie o código das alavancas. A rosca sai pelo fuso com a meia-porca engatada, que prende o carro à rotação da placa e repete o mesmo passo em cada filete.
Mais abaixo, os manuais ROMI, Nardini e Clever vendidos pela Donimaq mostram como a plaqueta muda de um fabricante para outro.
Tabela de rosca métrica grossa ISO e broca para macho
A rosca métrica grossa é o padrão dos parafusos comuns. A coluna da broca usa a regra D - P (diâmetro nominal menos o passo) para furar antes de passar o macho.
| Rosca | Passo (mm) | Broca D - P (mm) |
|---|---|---|
| M3 | 0,5 | 2,5 |
| M4 | 0,7 | 3,3 |
| M5 | 0,8 | 4,2 |
| M6 | 1,0 | 5,0 |
| M8 | 1,25 | 6,8 |
| M10 | 1,5 | 8,5 |
| M12 | 1,75 | 10,2 |
| M14 | 2,0 | 12,0 |
| M16 | 2,0 | 14,0 |
| M18 | 2,5 | 15,5 |
| M20 | 2,5 | 17,5 |
| M22 | 2,5 | 19,5 |
| M24 | 3,0 | 21,0 |
| M27 | 3,0 | 24,0 |
| M30 | 3,5 | 26,5 |
| M36 | 4,0 | 32,0 |
| M42 | 4,5 | 37,5 |
| M48 | 5,0 | 43,0 |
Fonte: passos conforme ISO 261/262; broca calculada por D - P. Referência: ISO metric screw thread (ISO 261, ISO 262 e ISO 68-1).
Rosca métrica fina
A rosca fina aparece em eixos, porcas de fixação de rolamento, regulagens e peças de parede fina. Com o mesmo diâmetro ela tem filete mais raso e passo menor, então confira a coluna da plaqueta com atenção: M12 x 1,5 e M12 x 1,75 ficam em posições diferentes da caixa.
| Diâmetro | Passo fino (mm) |
|---|---|
| M8 | 1 ou 0,75 |
| M10 | 1,25 ou 1 |
| M12 | 1,5 ou 1,25 |
| M14 | 1,5 |
| M16 | 1,5 |
| M18 | 2 ou 1,5 |
| M20 | 2 ou 1,5 |
| M22 | 2 ou 1,5 |
| M24 | 2 |
| M27 | 2 |
| M30 | 2 |
| M36 | 3 |
| M42 | 3 |
| M48 | 3 |
Fonte: ISO 261/262 (passos finos preferenciais; a norma prevê outros passos para alguns diâmetros). Referência: ISO metric screw thread.
Rosca Whitworth BSW (55 graus)
A Whitworth tem filete de 55 graus e ainda aparece em máquinas antigas, conexões e peças de reposição. No torno ela sai pela coluna de fios por polegada (F.P.P. ou TPI) e pede ferramenta afiada a 55 graus.
| Diâmetro (pol) | Diâmetro (mm) | Fios por polegada | Passo (mm) |
|---|---|---|---|
| 1/8 | 3,175 | 40 | 0,635 |
| 3/16 | 4,763 | 24 | 1,058 |
| 1/4 | 6,350 | 20 | 1,270 |
| 5/16 | 7,938 | 18 | 1,411 |
| 3/8 | 9,525 | 16 | 1,588 |
| 7/16 | 11,113 | 14 | 1,814 |
| 1/2 | 12,700 | 12 | 2,117 |
| 9/16 | 14,288 | 12 | 2,117 |
| 5/8 | 15,875 | 11 | 2,309 |
| 3/4 | 19,050 | 10 | 2,540 |
| 7/8 | 22,225 | 9 | 2,822 |
| 1 | 25,400 | 8 | 3,175 |
| 1 1/8 | 28,575 | 7 | 3,629 |
| 1 1/4 | 31,750 | 7 | 3,629 |
| 1 1/2 | 38,100 | 6 | 4,233 |
Fonte: British Standard Whitworth; passo em mm calculado por 25,4 / fios por polegada.
Roscas UNC e UNF (60 graus)
A UNC (grossa) e a UNF (fina) seguem a norma ASME B1.1 e têm filete de 60 graus, o mesmo ângulo da métrica. O perfil da ferramenta é o mesmo da métrica; a coluna da plaqueta é a de polegada.
| Diâmetro | UNC (fios por polegada) | UNF (fios por polegada) |
|---|---|---|
| nº 4 | 40 | 48 |
| nº 6 | 32 | 40 |
| nº 8 | 32 | 36 |
| nº 10 | 24 | 32 |
| 1/4 | 20 | 28 |
| 5/16 | 18 | 24 |
| 3/8 | 16 | 24 |
| 7/16 | 14 | 20 |
| 1/2 | 13 | 20 |
| 9/16 | 12 | 18 |
| 5/8 | 11 | 18 |
| 3/4 | 10 | 16 |
| 7/8 | 9 | 14 |
| 1 | 8 | 12 |
Fonte: ASME B1.1. Referência: Unified Thread Standard.
Compare com a tabela Whitworth. De 1/4 a 1 pol a UNC tem o mesmo número de fios da BSW, exceto na 1/2 pol, com 13 fios na UNC e 12 na BSW. Mesmo com a contagem igual, o ângulo muda (60 contra 55 graus), os flancos não assentam por inteiro e uma não substitui a outra.
Conversão de fios por polegada para mm
Quando o desenho pede rosca em polegada e você quer conferir com o pente de rosca métrico ou com o paquímetro, converta: P (mm) = 25,4 / fios por polegada.
| Fios por polegada | Passo (mm) |
|---|---|
| 4 | 6,350 |
| 6 | 4,233 |
| 8 | 3,175 |
| 10 | 2,540 |
| 11 | 2,309 |
| 12 | 2,117 |
| 13 | 1,954 |
| 14 | 1,814 |
| 16 | 1,588 |
| 18 | 1,411 |
| 20 | 1,270 |
| 24 | 1,058 |
| 28 | 0,907 |
| 32 | 0,794 |
| 40 | 0,635 |
Fonte: cálculo P = 25,4 / fios por polegada, com a polegada de 25,4 mm adotada nas normas citadas acima.
A conversão serve para conferir a peça, e para abrir a rosca vale a coluna de polegada da plaqueta. Num exemplo ilustrativo, a rosca de 13 fios por polegada tem passo de 1,954 mm, e se você abrir com 2,0 mm cada filete sai 0,046 mm mais longo. Em 10 filetes de engajamento o erro soma 0,46 mm, e a porca trava antes de encostar.
Como ler a tabela da caixa Norton
A plaqueta é dividida por família de rosca. Cada coluna (métrica, módulo, polegada, DP) pede um trem de engrenagens na grade, e dentro dela cada passo corresponde a uma combinação de alavancas. Os 3 manuais abaixo mostram como isso varia de um fabricante para outro.
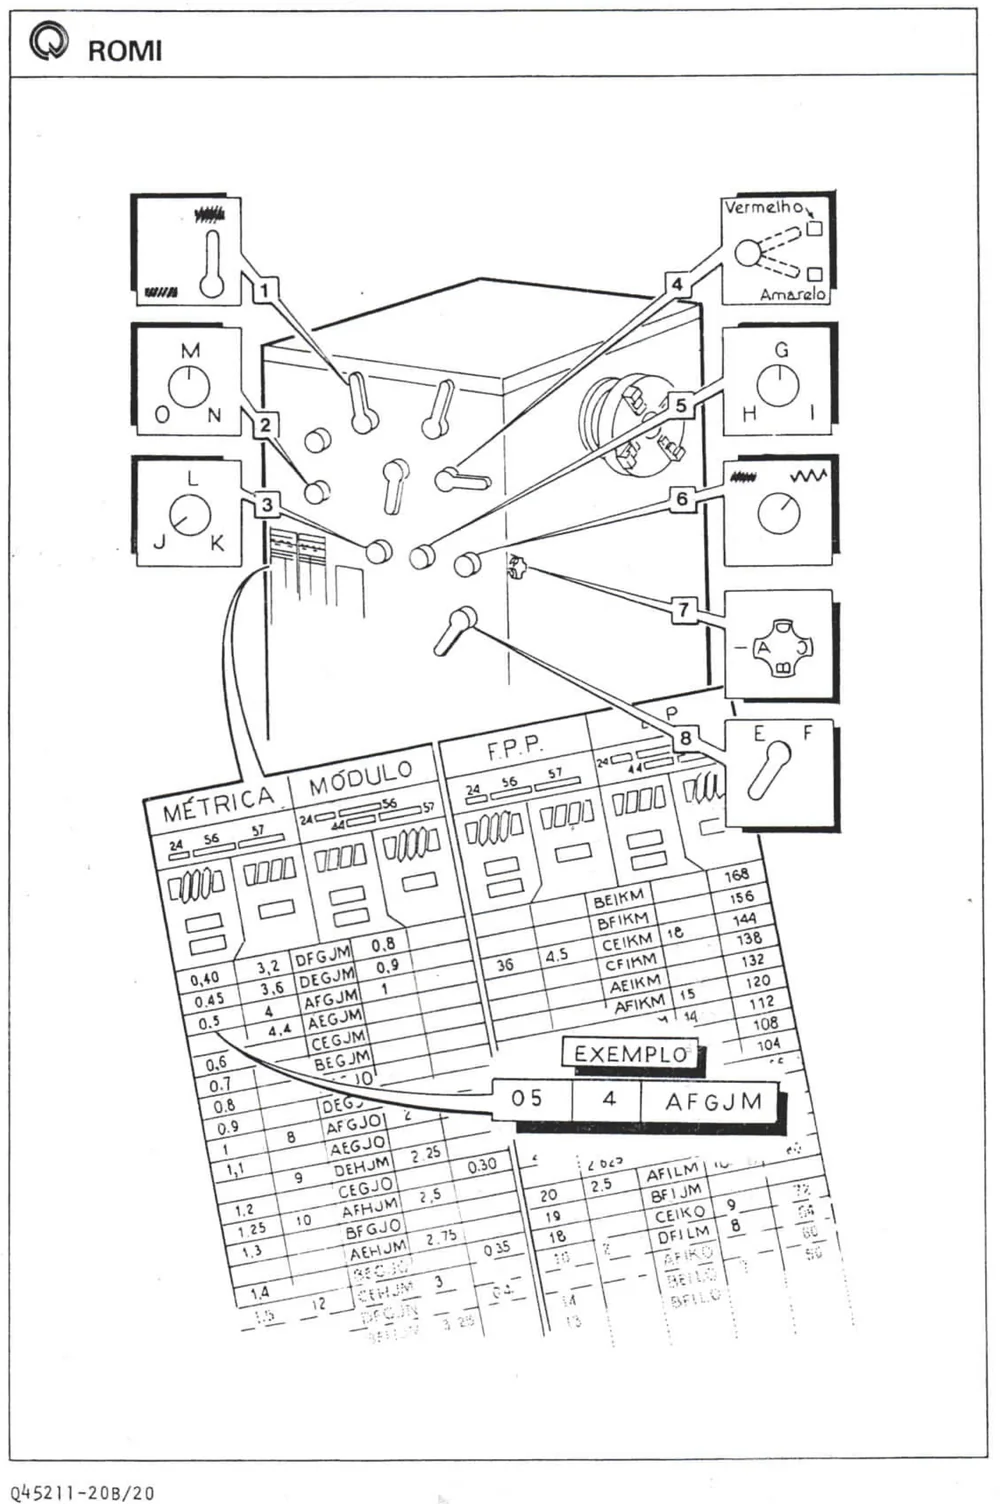
ROMI S-30, S-30A e S-30B
No manual dos tornos ROMI S-30, S-30A e S-30B (documento Q45211-20B/20), a plaqueta tem as colunas MÉTRICA, MÓDULO, F.P.P. e D.P., cada uma com o trem de engrenagens de troca indicado por rodas de 24, 44, 56 e 57 dentes. Os comandos são identificados por letras e agrupados assim: A B C D, E F, G H I, J K L, M N O.
O quadro EXEMPLO do próprio manual mostra a armadilha. A posição A F G J M dá 0,5 mm numa subcoluna da métrica e 4 mm na outra, que pede outra montagem da grade. Se você copiar o código sem conferir a subcoluna, a ferramenta avança 8 vezes mais que o previsto.
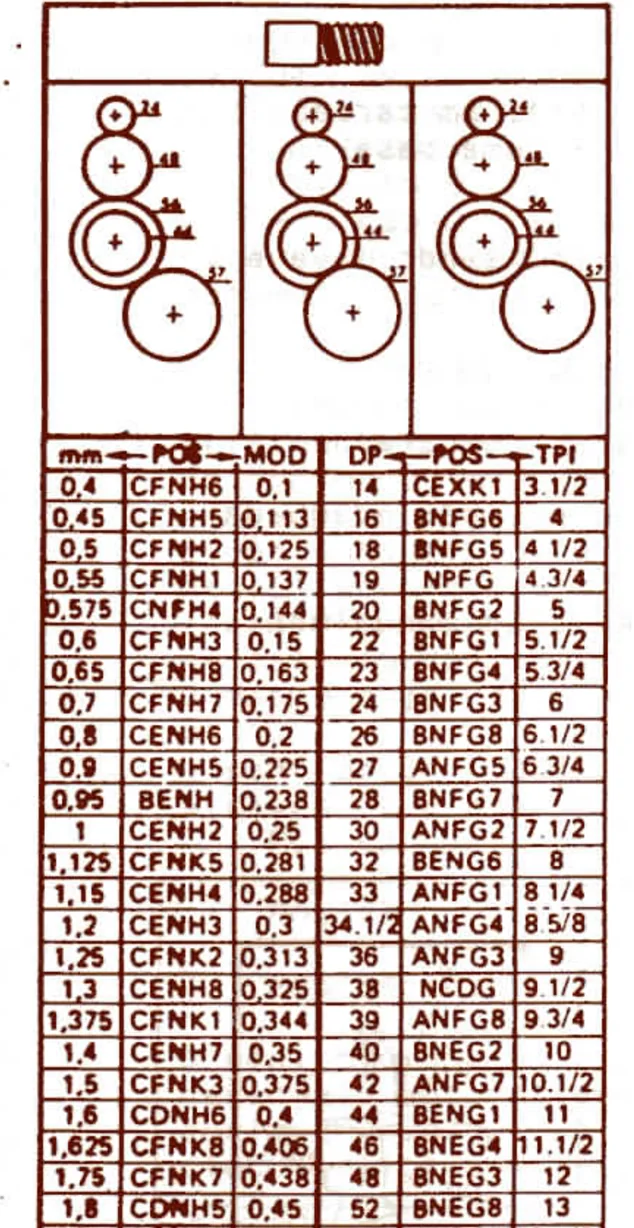
Nardini ND-250 e ND-325
A tabela do manual Nardini ND-250 e ND-325 tem as colunas mm, MOD, DP e TPI, com a posição das alavancas ao lado. No trecho mostrado ela vai de 0,4 a 1,25 mm, módulo de 0,1 a 0,313, DP de 14 a 36 e de 3 1/2 a 9 fios por polegada.
Repare na relação entre as colunas. Na mesma linha, o módulo é o passo em mm dividido por 4 e o DP é o número de fios por polegada multiplicado por 4. Isso acontece porque a grade 44/56 vale cerca de pi/4 (44/56 = 0,7857; pi/4 = 0,7854).
Trocando as rodas, a mesma posição de alavancas que dá 0,4 mm passa a dar módulo 0,1, que é a rosca de parafuso sem fim com passo de pi x 0,1 mm. O catálogo oficial do Nardini ND 250 confirma a relação nos extremos: são 192 roscas, métricas de 0,4 a 7,0 mm, de 3,5 a 42 fios por polegada, módulo de 0,1 a 1,75 e DP de 14 a 168. Note que 7,0 dividido por 4 dá 1,75 e 42 vezes 4 dá 168.
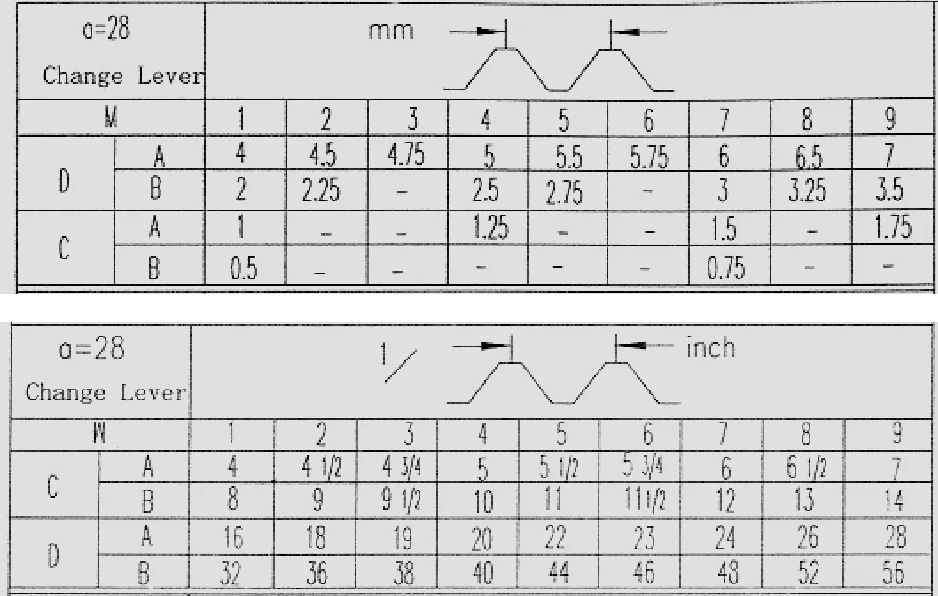
Clever L-1640 e L-1660
O manual dos tornos Clever L-1640 e L-1660 traz tabelas próprias de rosca métrica e de fios por polegada, com a engrenagem a=28 na grade. O passo sai do cruzamento das alavancas D ou C, A ou B, com a posição de 1 a 9: a métrica vai de 0,5 a 7 mm e a polegada de 4 a 56 fios.
Cada torno tem a sua tabela; códigos de um modelo não servem em outro, por isso vale ter o manual do fabricante. As letras, a ordem das alavancas e as rodas da grade mudam de marca para marca, e às vezes de série para série do mesmo fabricante.
Fórmulas para rosca no torno
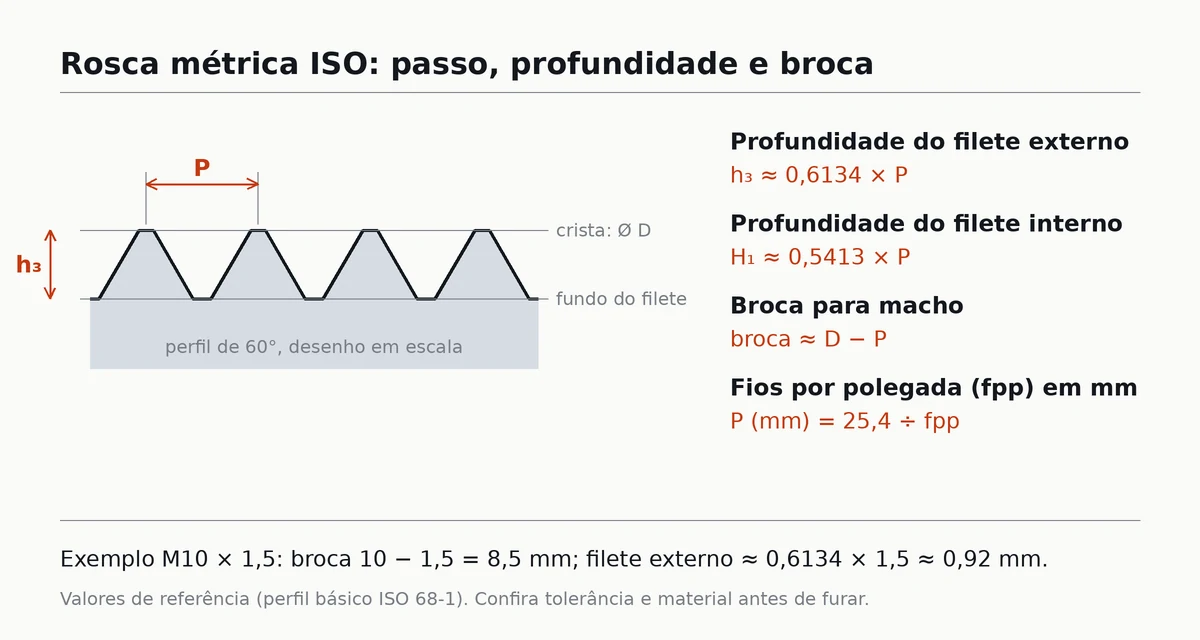
As fórmulas abaixo dão valores de referência. A classe de tolerância (ISO 965) e o material mudam o ajuste final, e uma rosca de classe apertada pede broca e profundidade mais justas. Use as fórmulas como ponto de partida e confira com calibrador ou com a peça que vai casar.
- A broca para macho métrico é cerca de D - P, sendo D o diâmetro nominal e P o passo. No M10 x 1,5, dá 10 - 1,5 = 8,5 mm. A regra funciona porque, pela ISO 68-1, a diferença entre o diâmetro maior e o menor da rosca interna é 1,0825 x P, valor próximo de um passo.
- A profundidade do filete externo na métrica e na UNC/UNF (60 graus) é cerca de 0,6134 x P. No M10 x 1,5, dá cerca de 0,92 mm de penetração no raio.
- A altura do filete interno é 0,5413 x P, cerca de 0,81 mm no M10 x 1,5.
- Na Whitworth (55 graus) a profundidade é 0,6403 x P. Na 1/2 pol BSW, com 12 fios e P = 2,117 mm, dá cerca de 1,36 mm.
- O passo de rosca em polegada sai de P (mm) = 25,4 / fios por polegada.
Fonte: ISO 68-1 e ISO 965, resumidas em ISO metric screw thread; profundidade da Whitworth em British Standard Whitworth.
Passo a passo para abrir rosca no torno
- Meça a rosca. Diâmetro com paquímetro e passo com pente de rosca (métrico ou em fios por polegada). Se a peça for reposição, meça a rosca que vai casar com ela.
- Escolha a coluna da plaqueta. Métrica, polegada, módulo ou DP. A família define o trem de engrenagens.
- Monte a grade. Coloque as rodas de troca indicadas no topo da coluna, com folga correta entre os dentes.
- Posicione as alavancas. Copie o código da linha do passo e confira a subcoluna, como mostra o exemplo ROMI.
- Engate a meia-porca no fuso. Desligue a barra de avanço. A rosca sai pelo fuso.
- Prepare a ferramenta. Perfil de 60 graus para métrica e UNC/UNF e de 55 graus para Whitworth, conferido com o gabarito e centrado na altura do eixo, perpendicular à peça.
- Use rotação baixa. Você precisa de tempo para desengatar ou recuar no fim do curso.
- Faça passes progressivos. Penetração maior no começo e menor no fim, até a profundidade calculada. Confira com o calibrador ou com a porca antes do último passe.
Onde achar a tabela de roscas do seu torno
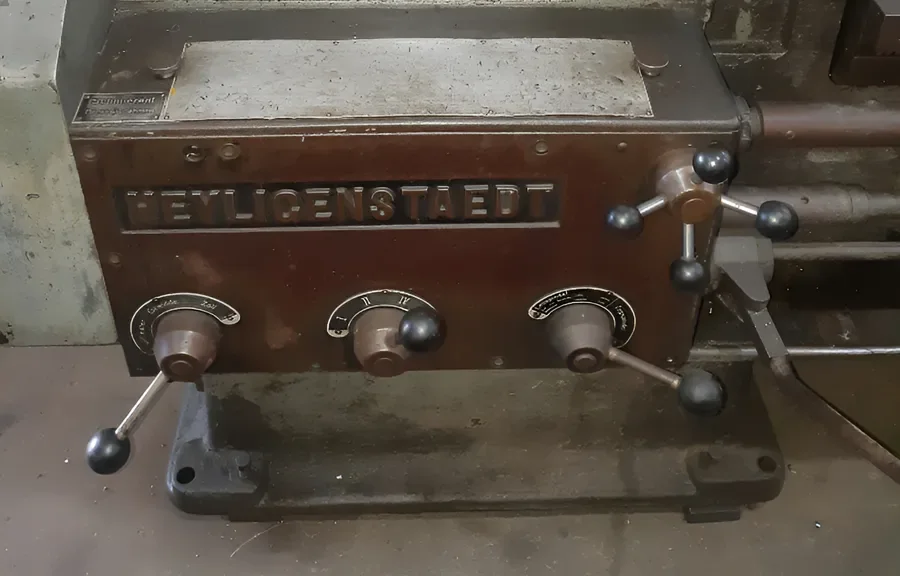
A tabela de roscas de cada torno vem no manual do fabricante. Se a plaqueta da caixa Norton sumiu, gastou ou foi pintada por cima, o manual é o caminho para recuperar o código das alavancas sem montar grade na tentativa. A Donimaq vende em PDF digital os manuais destes modelos:
- manual de operação e manutenção dos tornos ROMI S-30, S-30A e S-30B
- manual de instruções dos tornos Nardini ND-250 e ND-325 em PDF
- manual de instruções Nardini Nodus ND-250 BS/BE e 325 CS/CE
- manual do torno mecânico convencional Clever L-1640 e L-1660
- manual de instruções e serviços do torno mecânico IMOR MVN e manual de peças do torno IMOR MVN em PDF
A lista completa está na categoria de manuais digitais de máquinas. Os manuais são pagos; confira o valor atualizado no resumo de cada produto.
Se você está avaliando um Nardini, o guia do torno Nardini ND 325 detalha o modelo. Para quem pensa em trocar de máquina, o guia de torno mecânico usado mostra o que conferir antes da compra, e as máquinas disponíveis estão em todos os produtos da loja.
Não achou o manual do seu modelo na lista? Mande a marca e o modelo do torno pelo WhatsApp da Donimaq ou pela página de contato da Donimaq.
Perguntas frequentes
Como ler a tabela de rosca para torno mecânico?
Escolha a coluna da família da rosca (métrica, polegada, módulo ou DP) e monte as engrenagens de troca indicadas para ela. Depois ache o passo na coluna e posicione as alavancas conforme o código da linha. No ROMI S-30, a posição A F G J M dá 0,5 mm ou 4 mm, conforme a subcoluna e a grade montada.
Como converter fios por polegada em mm?
Divida 25,4 pelo número de fios por polegada, e uma rosca de 20 fios tem passo de 25,4 / 20 = 1,270 mm. Use a conversão para medir e conferir. Para abrir a rosca, use a coluna de polegada da plaqueta, porque arredondar para um passo métrico acumula erro a cada filete.
Qual broca usar para rosca M8?
Para M8 grossa (passo de 1,25 mm), a regra D - P dá broca de 6,8 mm. Para M8 x 1 fina, a mesma conta dá 7,0 mm. A classe de tolerância e o material podem pedir um ajuste fino.
Qual a diferença entre rosca BSW e UNC?
A BSW (Whitworth) tem filete de 55 graus e a UNC tem 60 graus. De 1/4 a 1 pol, a contagem de fios é igual, exceto na 1/2 pol: 12 fios na BSW e 13 na UNC. Por causa do ângulo, uma não substitui a outra, e a ferramenta de corte também muda.
Onde acho a tabela de rosca do meu torno?
Na plaqueta da caixa Norton e no manual do fabricante. Os códigos de alavanca são próprios de cada modelo. Se a plaqueta se perdeu, procure o manual do seu torno na categoria de manuais digitais da Donimaq.
Se a tabela do seu torno não cobre as roscas que você precisa abrir, veja os tornos disponíveis em todos os produtos ou peça um orçamento à Donimaq.